ΑΚΟΛΟΥΘΗΣΕ ΜΑΣ:

Νέα
Προϊόντα

Η σχέση μεταξύ ελαττωμάτων χύτευσης με έγχυση και καλουπιών

Εισαγωγή

        Τα ελαττώματα χύτευσης με έγχυση είναι συχνά απογοητευτικά. Όταν ένα εξάρτημα βγαίνει με νεροχύτες, στρέβλωση, σημάδια καψίματος ή σύντομες λήψεις, η πρώτη αντίδραση πολλών διευθυντών παραγωγής είναι να προσαρμόσουν τις παραμέτρους του μηχανήματος—θερμοκρασία, πίεση, ταχύτητα έγχυσης ή χρόνο ψύξης. Ενώ αυτές οι προσαρμογές μερικές φορές βοηθούν, η βασική αιτία βρίσκεται συχνά πιο βαθιά: στο ίδιο το καλούπι.

        Ως έμπειρος τεχνικός καλουπιών, έχω γίνει μάρτυρας αμέτρητων περιπτώσεων όπου σπαταλήθηκαν εβδομάδες στον συντονισμό των παραμέτρων, για να διαπιστώσω ότι ο πραγματικός ένοχος ήταν ο σχεδιασμός του καλουπιού. Η αλήθεια είναι,ένα καλά σχεδιασμένο καλούπι μπορεί να παράγει ποιοτικά εξαρτήματα ακόμη και με ένα ευρύ παράθυρο επεξεργασίας. ένα κακοσχεδιασμένο καλούπι δεν θα παράγει ποτέ σταθερή ποιότητα, ανεξάρτητα από το πόσο καλά ρυθμισμένο είναι το μηχάνημα.

        Αυτό το άρθρο εστιάζει στις αιτίες κοινών ελαττωμάτων χύτευσης με έγχυση που σχετίζονται με το καλούπι. Η κατανόηση αυτών των σχέσεων επιτρέπει στους κατασκευαστές καλουπιών και στους χυτευτές έγχυσης να συνεργάζονται πιο αποτελεσματικά - αντιμετωπίζοντας προβλήματα στην πηγή αντί να εφαρμόζουν προσωρινές επιδιορθώσεις.

1. Σύντομες λήψεις (ημιτελές γέμισμα)

        Πώς μοιάζει: Η κοιλότητα του καλουπιού δεν είναι πλήρως γεμάτη. λείπουν ή είναι στρογγυλεμένες οι άκρες των μερών.

        Αιτίες που σχετίζονται με τη μούχλα:

  • Πύλες ή δρομείς μικρού μεγέθους: Οι περιοριστικές διαδρομές ροής αυξάνουν την πτώση πίεσης, εμποδίζοντας το τήγμα να φτάσει στα άκρα της κοιλότητας.
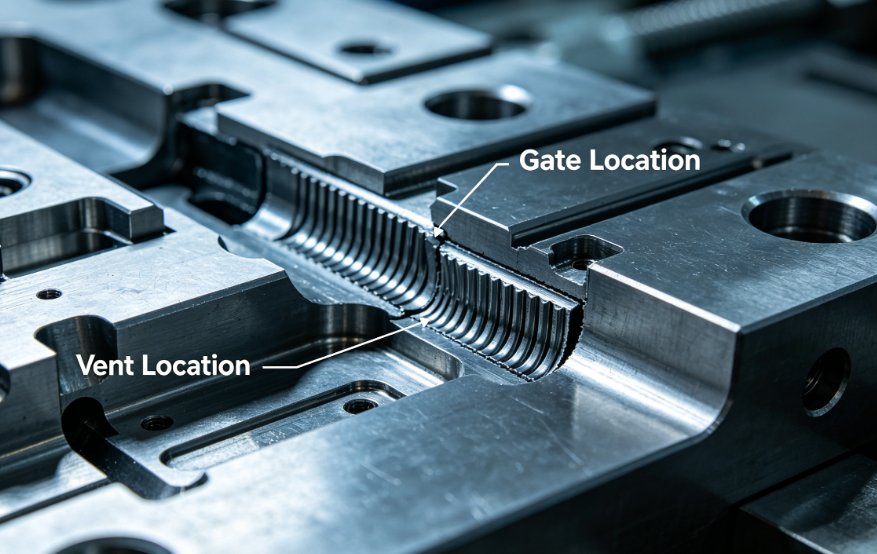
  • Κακή θέση πύλης: Οι πύλες που τοποθετούνται μακριά από λεπτά τμήματα ή στο τέλος μεγάλων διαδρομών ροής προκαλούν πρόωρο πάγωμα.
  • Ανεπαρκής εξαερισμός: Ο παγιδευμένος αέρας συμπιέζει και εμποδίζει την προώθηση του τήγματος.
  • Λεπτός ονομαστικός σχεδιασμός τοίχου: Κάτω από το ελάχιστο συνιστώμενο πάχος για το υλικό.
  • Κρύες γυμνοσάλιαγκες: Η έλλειψη φρεατίου για κρύο γυμνοσάλιαγκες επιτρέπει στο ψυχρό υλικό να μπλοκάρει την πύλη.

       Λύσεις:

  • Αυξήστε τις διαμέτρους της πύλης και του δρομέα (χρησιμοποιήστε ανάλυση ροής καλουπιού για επαλήθευση).
  • Μετακινήστε τις πύλες πιο κοντά σε περιοχές που είναι δύσκολο να γεμίσουν.
  • Προσθέστε ή εμβαθύνετε αεραγωγούς (τυπικό βάθος: 0,02–0,05 mm ανάλογα με το υλικό).
  • Ελέγξτε το πάχος του τοίχου με τον σχεδιαστή του προϊόντος.
  • Προσθέστε φρεάτια ψυχρής γυμνοσάλιαγκας στα άκρα του δρομέα και στις απέναντι πύλες.

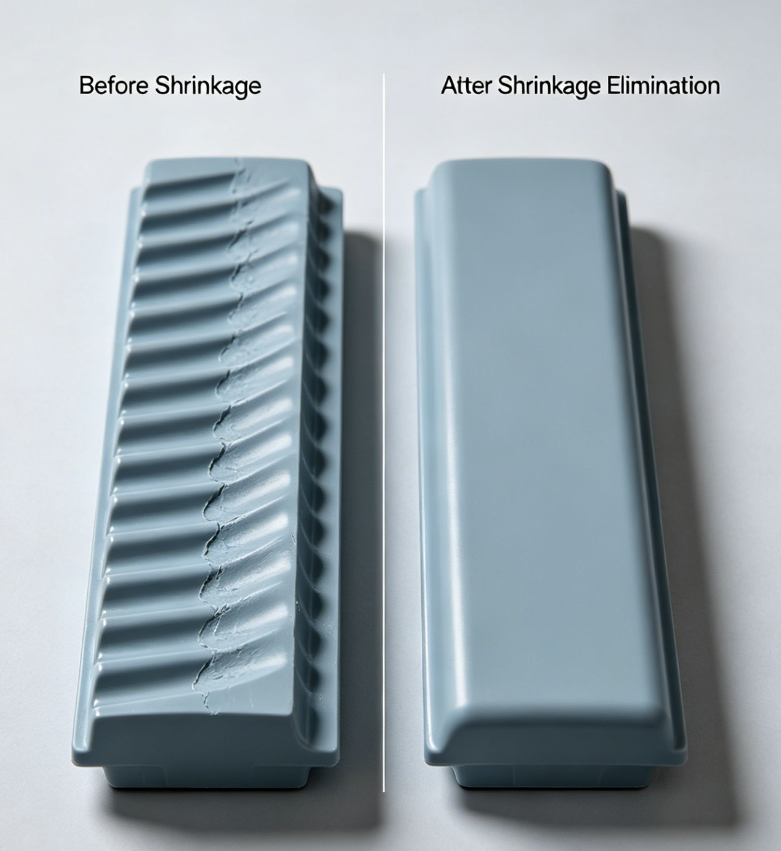
2. Σημάδια νεροχύτη

        Πώς μοιάζει: Επιφανειακές κοιλότητες, συνήθως πάνω από παχιές νευρώσεις ή προεξοχές.

        Αιτίες που σχετίζονται με τη μούχλα:

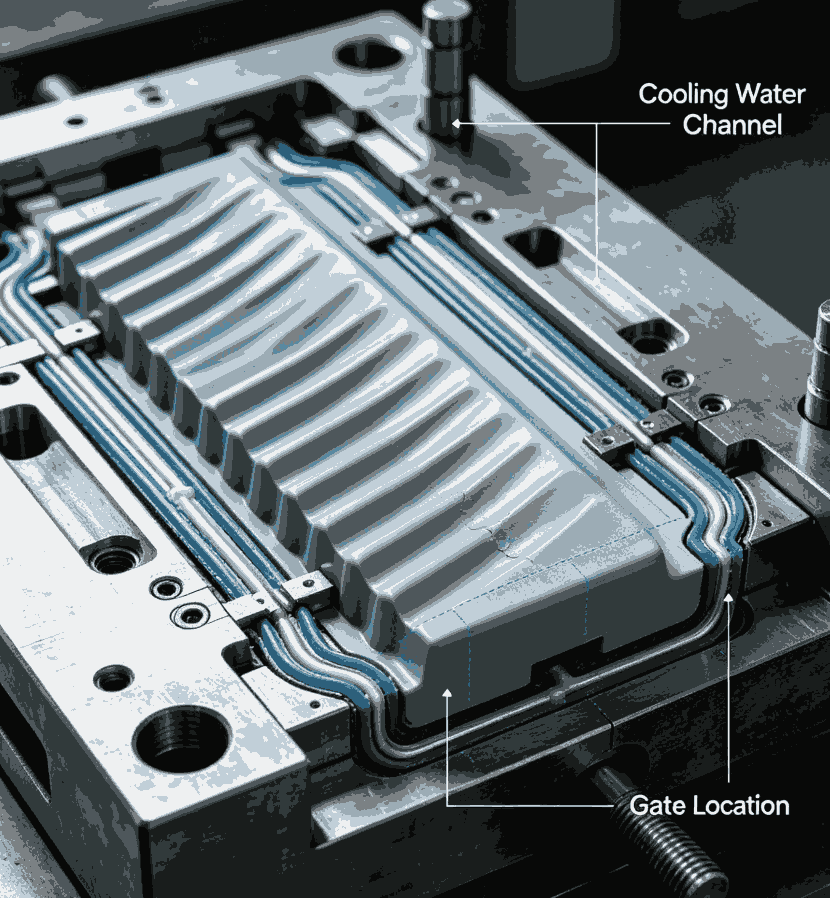
  • Ανεπαρκής ψύξη σε παχιά τμήματα:Η ανεπαρκής τοποθέτηση του καναλιού ψύξης επιτρέπει στο υλικό του πυρήνα να συρρικνώνεται περισσότερο από το δέρμα.
  • Πύλες μικρού μεγέθους:Το πρόωρο πάγωμα της πύλης εμποδίζει την πίεση πλήρωσης να φτάσει στο παχύ τμήμα.
  • Κακή τοποθεσία πύλης:Η πύλη πολύ μακριά από την παχιά περιοχή σημαίνει ότι η πίεση πλήρωσης χάνεται πριν την φτάσει.
  • Έλλειψη ελέγχου αναλογίας πάχους ραβδώσεων/βάσης:Πάχος νευρώσεων άνω του 60% του ονομαστικού τοιχώματος.

        Λύσεις:

  • Τοποθετήστε τα κανάλια ψύξης πιο κοντά σε παχιά τμήματα. σκεφτείτε διαφράγματα ή φυσαλίδες.
  • Μεγεθύνετε την πύλη ή μεταβείτε σε μεγαλύτερο τύπο πύλης (πύλη ανεμιστήρα, πύλη σήραγγας).
  • Μετακινήστε την πύλη κοντά στο παχύ τμήμα.
  • Μειώστε το πάχος της πλευράς στο 40–60% του ονομαστικού τοιχώματος (αλλαγή σχεδίασης, αλλά η μούχλα πρέπει να προσαρμοστεί).

3. Warpage (Part Distortion)

        Πώς φαίνεται:Το τμήμα είναι στριμμένο, λυγισμένο ή ανομοιόμορφο μετά την εκτίναξη.

        Αιτίες που σχετίζονται με τη μούχλα:

  • Ανώμαλη ψύξη:Οι διαφορές στη θερμοκρασία του καλουπιού σε όλη την κοιλότητα προκαλούν διαφορική συρρίκνωση.
  • Ακατάλληλη σχεδίαση εκτίναξης:Οι πείροι του εκτοξευτήρα πιέζουν ανομοιόμορφα ή σε λεπτά τμήματα.
  • Μη ισορροπημένο σύστημα δρομέα:Σε καλούπια πολλαπλών κοιλοτήτων, η άνιση πλήρωση οδηγεί σε διαφορετικές υπολειμματικές τάσεις.
  • Ανεπαρκής γωνία βύθισης:Οι υψηλές δυνάμεις εκτίναξης παραμορφώνουν το εξάρτημα.
  • Προσανατολισμός που προκαλείται από την πύλη:Οι πύλες που τοποθετούνται σε λεπτά τμήματα ή στο κέντρο του τμήματος προκαλούν μοριακό προσανατολισμό που παραμορφώνεται κατά την ψύξη.

        Λύσεις:

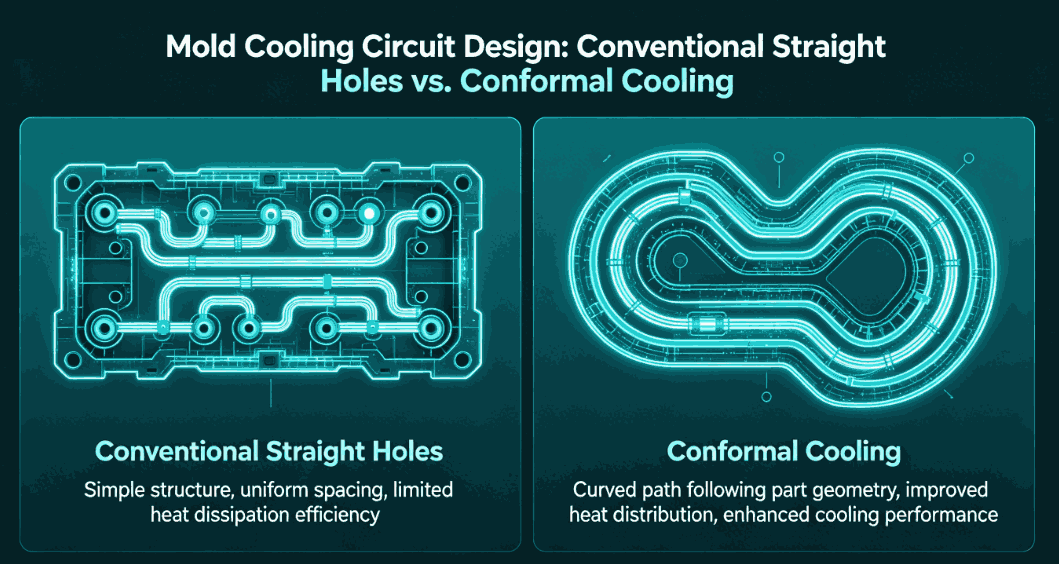
  • Βελτιστοποιήστε τη διάταξη του κυκλώματος ψύξης: χρησιμοποιήστε σύμμορφη ψύξη για πολύπλοκες γεωμετρίες.
  • Τοποθέτηση πείρου εξαγωγής ισορροπίας. χρησιμοποιήστε μεγαλύτερες ή περισσότερες καρφίτσες σε λεπτά τμήματα.
  • Σχεδιάστε φυσικά ισορροπημένους δρομείς (ίσο μήκος ροής σε κάθε κοιλότητα).
  • Αυξήστε τη γωνία βύθισης (1–2° για τα περισσότερα υλικά, 3–5° για επιφάνειες με υφή).
  • Εντοπίστε πύλες σε χοντρά τμήματα ή χρησιμοποιήστε πολλαπλές πύλες.


4. Εγκαύματα / Διηλεκτρική Θέρμανση

        Πώς φαίνεται:Καφέ ή μαύρα σημάδια καψίματος, συνήθως στο τέλος της ροής ή σε βαθιές νευρώσεις.

        Αιτίες που σχετίζονται με τη μούχλα:

  • Ανεπαρκής εξαερισμός:Ο αέρας που παγιδεύεται σε τυφλούς θύλακες ή στα μέτωπα ροής συμπιέζεται και θερμαίνεται, υποβαθμίζοντας το πολυμερές.
  • Πολύ ρηχοί ή φραγμένοι αεραγωγοί:Το αέριο δεν μπορεί να διαφύγει αρκετά γρήγορα.
  • Κακή σχεδίαση εξαερισμού γραμμής χωρίστρα:Οι αεραγωγοί δεν βρίσκονται στο τελευταίο σημείο για πλήρωση.

        Λύσεις:

  • Προσθέστε αεραγωγούς σε όλα τα τελικά σημεία της διαδρομής ροής και βαθιές πλευρές.
  • Χρησιμοποιήστε βάθη εξαερισμού κατάλληλα για το υλικό (π.χ. 0,02 mm για PP, 0,01 mm για υπολογιστή).
  • Εξετάστε το ενδεχόμενο να χρησιμοποιήσετε πορώδη (πυρηνωμένο) χάλυβα για ακραίες ανάγκες εξαερισμού.
  • Προσθέστε πείρους εκτοξευτήρα με αυλακώσεις εξαερισμού.

5. Flash (Burrs)

        Πώς φαίνεται:Λεπτό περίσσευμα πλαστικού στη γραμμή διαχωρισμού, οπές πείρων εξαγωγής ή κλείσιμο του ολισθητήρα.

       Αιτίες που σχετίζονται με τη μούχλα:

  • Ανεπαρκής χωρητικότητα σφιγκτήρα για την προβλεπόμενη περιοχή: Το καλούπι είναι πολύ μεγάλο για το μηχάνημα, αλλά το ίδιο το καλούπι μπορεί να είναι αιτία εάν η ακεραιότητα της γραμμής διαχωρισμού είναι κακή.
  • Φθαρμένη ή κατεστραμμένη γραμμή διαχωρισμού: Προηγούμενη ζημιά ή φθορά επιτρέπει στο πλαστικό να διαφύγει.
  • Ανεπαρκής ακαμψία καλουπιού: Οι πλάκες καλουπιού κάμπτονται υπό πίεση έγχυσης, ανοίγοντας κενά.
  • Λανθασμένο βάθος εξαερισμού: Οι πολύ βαθιές εξαερισμοί λειτουργούν ως κανάλια φλας.
  • Κακή εφαρμογή ολισθητικών ή ενθεμάτων: Κενά στις επιφάνειες απενεργοποίησης.

       Λύσεις:

  • Επισκευάστε ή ξανακόψτε επιφάνειες διαχωριστικών γραμμών.
  • Προσθέστε κολώνες στήριξης πίσω από την πλάκα κοιλότητας για να αποτρέψετε την κάμψη. Βεβαιωθείτε ότι οι αεραγωγοί έχουν κοπεί στο σωστό βάθος (συνήθως 0,02–0,05 mm, ακολουθούμενη από ανάγλυφο 0,5–1,0 mm).
  • Επανατομηχανήσατε τις επιφάνειες απενεργοποίησης με τις κατάλληλες γωνίες και προσαρμογές.

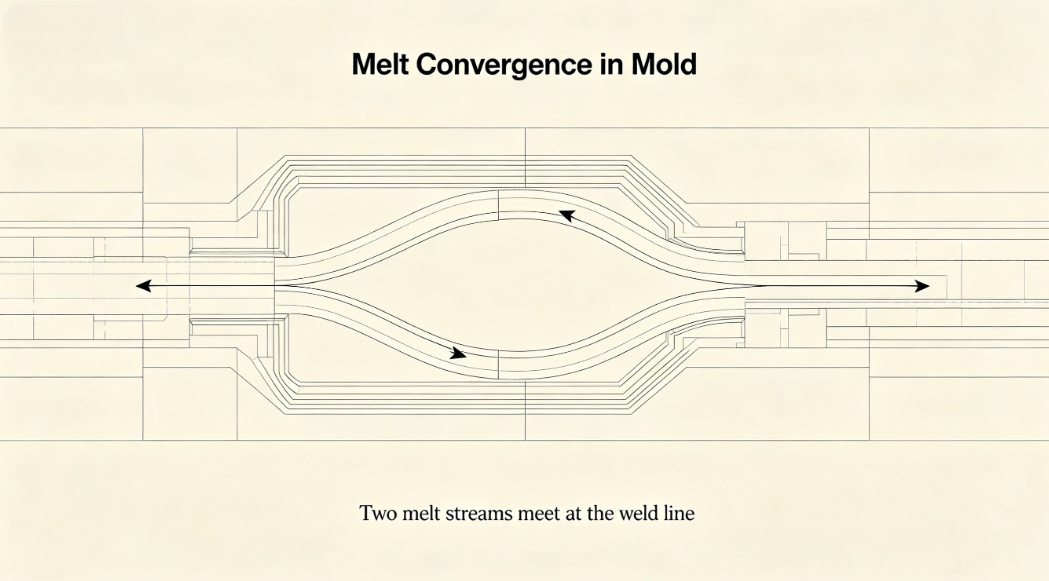
6. Γραμμές συγκόλλησης (πλεκτές γραμμές)

        Πώς φαίνεται:Ορατές γραμμές όπου συναντώνται δύο μέτωπα ροής. συχνά συνοδεύεται από αδυναμία.

       Αιτίες που σχετίζονται με τη μούχλα:

  • Πολλαπλές πύλες που προκαλούν τη σύγκλιση των μετώπων ροής:Εγγενές στα σχέδια πολλαπλών πυλών.
  • Εμπόδια στην κοιλότητα:Πυρήνες, ένθετα ή νευρώσεις που χωρίζουν τη ροή.
  • Μέτωπα ψυχρής τήξης:Κακή σχεδίαση πύλης ή ανεπαρκή φρεάτια ψυχρής γυμνοσάλιαγκας.
  • Ανεπαρκής εξαερισμός στη θέση της γραμμής συγκόλλησης:Ο παγιδευμένος αέρας αποτρέπει τη μοριακή εμπλοκή.

        Λύσεις:

  • Μετακινήστε τις πύλες για να μετακινήσετε τις γραμμές συγκόλλησης σε μη κρίσιμες περιοχές.
  • Αυξήστε το μέγεθος της πύλης ή μεταβείτε σε διαφορετικό τύπο πύλης (π.χ. πύλη ανεμιστήρα).
  • Προσθέστε μια θήκη εξαερισμού στη θέση της γραμμής συγκόλλησης.
  • Χρησιμοποιήστε ένα θερμό δρομέα με διαδοχική αυλόπορτα βαλβίδας για να εξαλείψετε τις γραμμές συγκόλλησης.

7. Επιφανειακά ελαττώματα: Σημάδια ροής, διάτρηση και θολότητα

        Πώς μοιάζουν:Ραβδώσεις, κυματιστά σχέδια ή θαμπές περιοχές στην επιφάνεια του εξαρτήματος.

       Αιτίες που σχετίζονται με τη μούχλα:

  • Κακή σχεδίαση πύλης:Οι πύλες που είναι πολύ μικρές ή ακατάλληλα τοποθετημένες προκαλούν εκτόξευση ή δισταγμό.
  • Αιχμηρές γωνίες ή ξαφνικές αλλαγές στο πάχος του τοίχου:Προκαλεί αστάθεια ροής.
  • Κρύα επιφάνεια καλουπιού:Η κακή σχεδίαση του κυκλώματος ψύξης οδηγεί σε ψυχρά σημεία που ψύχουν το τήγμα πρόωρα.
  • Μολυσμένη ή τραχιά επιφάνεια κοιλότητας:Προκαλεί σπάσιμο και κακή γυαλάδα.

        Λύσεις:

  • Χρησιμοποιήστε μια μεγαλύτερη πύλη ή ένα σχέδιο πύλης που προωθεί τη σταδιακή επέκταση (πύλη ανεμιστήρα, πύλη φιλμ).
  • Ομαλές μεταβάσεις στην κοιλότητα (ακτίνα όλων των αιχμηρών γωνιών).
  • Βελτιστοποιήστε την ομοιομορφία ψύξης.
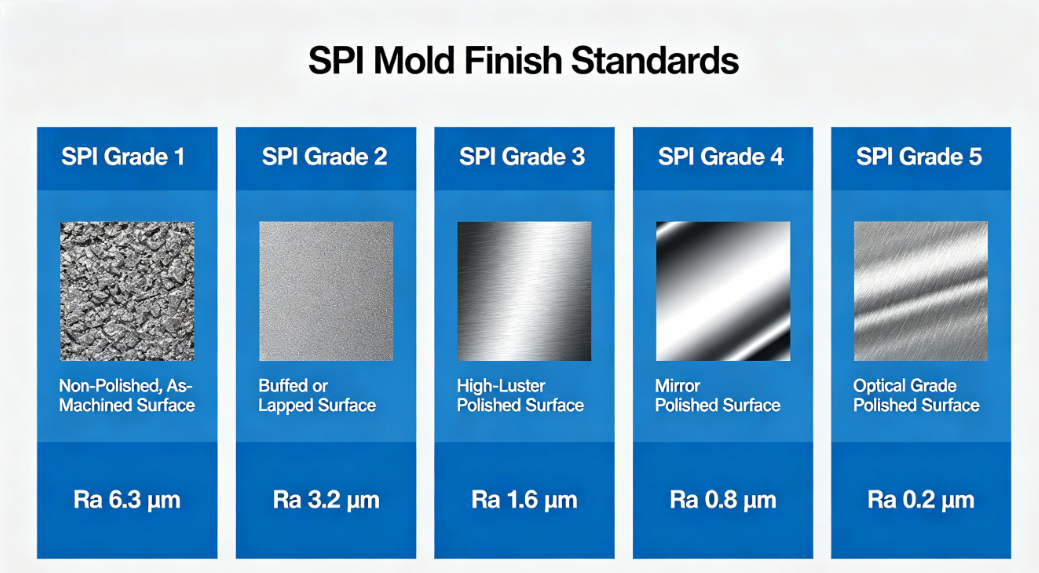
  • Γυαλίστε την επιφάνεια της κοιλότητας στο απαιτούμενο φινίρισμα (γυαλιστικό καθρέφτη για γυαλιστερά μέρη).

8. Σημάδια καρφίτσας εξαγωγής / Σημάδια ώθησης

        Πώς φαίνεται:Ανυψωμένα ή βυθισμένα σημάδια όπου οι ακίδες του εκτοξευτήρα έρχονται σε επαφή με το εξάρτημα.

        Αιτίες που σχετίζονται με τη μούχλα:

  • Ανεπαρκές σχέδιο:Η υψηλή δύναμη εκτίναξης συγκεντρώνεται στις άκρες των πείρων.
  • Πολύ λίγες ή κακώς τοποθετημένες ακίδες εξαγωγής:Ανώμαλη εκτόξευση.
  • Πολύ μικρή διάμετρος πείρου:Υψηλή συγκέντρωση στρες.
  • Ζητήματα επιστροφής καρφίτσας εξαγωγής:Οι ακίδες δεν έχουν ανασυρθεί πλήρως πριν από τον επόμενο κύκλο.

         Λύσεις:

  • Αυξήστε τη γωνία βύθισης.
  • Προσθέστε περισσότερους ακροδέκτες εκτίναξης ή χρησιμοποιήστε μεγαλύτερες διαμέτρους.
  • Τοποθετήστε καρφίτσες σε ραβδώσεις, κεφαλές ή άλλες μη καλλυντικές επιφάνειες.
  • Βεβαιωθείτε ότι το σύστημα επιστροφής του εκτοξευτήρα είναι κατάλληλο (ελατήρια ή θετικοί πείροι επιστροφής).

Μελέτη περίπτωσης: Από το ελάττωμα στη λύση

        Ένας πελάτης που παρήγαγε ένα καλούπι βαρελιού στυλό 32 κοιλοτήτων ανέφερε επίμονα στρέβλωση και σημάδια βύθισης στην περιοχή προσάρτησης του κλιπ. Μετά από δύο εβδομάδες προσαρμογών παραμέτρων μηχανής χωρίς βελτίωση, πραγματοποιήσαμε μια ανασκόπηση καλουπιού.

        Ευρήματα:

  • Τα κανάλια ψύξης απείχαν πολύ από το παχύ κλιπ.
  • Η πύλη βρισκόταν στο αντίθετο άκρο, προκαλώντας απώλεια πίεσης.
  • Οι ακίδες εξαγωγής κατανεμήθηκαν άνισα.

       Ενέργειες που έγιναν:

  • Προστέθηκε ένα διάφραγμα στο κύκλωμα ψύξης κοντά στο αφεντικό.
  • Μετατόπισε την πύλη πιο κοντά στην περιοχή του αφεντικού.
  • Προστέθηκαν δύο επιπλέον ακίδες εκτοξευτήρα.

        Αποτελέσματα:

        Η στρέβλωση μειώθηκε κατά 80%. εξαλείφθηκαν τα σημάδια του νεροχύτη. Το ποσοστό σκραπ παραγωγής μειώθηκε από 12% σε 2%.

Σύναψη

        Η σχέση μεταξύ των ελαττωμάτων του καλουπιού με έγχυση και του καλουπιού είναι άμεση και συχνά κυρίαρχη. Ενώ οι παράμετροι διεργασίας μπορούν μερικές φορές να αντισταθμίσουν τα δευτερεύοντα προβλήματα καλουπιού, η θεμελιώδης λύση βρίσκεται στον καλό σχεδιασμό του καλουπιού - σωστή πύλη, ισορροπημένη ψύξη, επαρκής εξαερισμός, στιβαρή εκτόξευση και σωστές γωνίες ρεύματος.

        Ως κατασκευαστής καλουπιών, η ευθύνη μας εκτείνεται πέρα ​​από την παράδοση ενός καλουπιού που ταιριάζει στο μηχάνημα. Πρέπει να σχεδιάσουμε καλούπια που να είναι συγχωρητικά, στιβαρά και βελτιστοποιημένα για το συγκεκριμένο υλικό και τη γεωμετρία των μερών. Για τα καλουπώματα έγχυσης, η κατανόηση αυτών των αιτιών που σχετίζονται με το καλούπι επιτρέπει την αποτελεσματικότερη αντιμετώπιση προβλημάτων και την καλύτερη επικοινωνία με τους προμηθευτές καλουπιών.

        Όταν αντιμετωπίζετε ένα επίμονο ελάττωμα, προτού αγγίξετε τα χειριστήρια του μηχανήματος, ρωτήστε: Θα μπορούσε η μούχλα να είναι η αιτία;


Σχετικά Νέα
Αφήστε μου ένα μήνυμα
Συστάσεις ειδήσεων
X
Χρησιμοποιούμε cookies για να σας προσφέρουμε καλύτερη εμπειρία περιήγησης, να αναλύσουμε την επισκεψιμότητα του ιστότοπου και να εξατομικεύσουμε το περιεχόμενο. Χρησιμοποιώντας αυτόν τον ιστότοπο, συμφωνείτε με τη χρήση των cookies από εμάς. Πολιτική Απορρήτου
ΑπορρίπτωΑποδέχομαι