Οι συσκευασίες λεπτού τοιχώματος—σκέψου φλιτζάνια γιαουρτιού, μπανιέρες μαργαρίνης, δοχεία ντελικατέσεν και καπάκια με λεπτό τοίχωμα—αντιπροσωπεύουν ένα από τα πιο απαιτητικά τμήματα της βιομηχανίας χύτευσης με έγχυση. Το πάχος του τοιχώματος των μερών κυμαίνεται συνήθως από 0,25 mm έως 1,0 mm, με αναλογίες μήκους προς πάχος ροής που συχνά υπερβαίνουν το 200:1. Οι χρόνοι κύκλου μετρώνται σε δευτερόλεπτα (συνήθως 3-8 δευτερόλεπτα) και οι ετήσιοι όγκοι παραγωγής συχνά υπερβαίνουν τα 10 εκατομμύρια μέρη ανά καλούπι.
Ως έμπειρος τεχνικός καλουπιών που ειδικεύεται σε καλούπια συσκευασίας υψηλής σπηλαίωσης, έχω δει πόσο μικρές ατέλειες σχεδιασμού μπορούν να γίνουν καταστροφικές στη χύτευση με λεπτό τοίχωμα. Μια ανισορροπία της πύλης 5% μπορεί να σημαίνει ότι ορισμένες κοιλότητες είναι υπερβολικά γεμάτες ενώ άλλες είναι σύντομες. Μια απόκλιση ψύξης 5°C μπορεί να προκαλέσει στρέβλωση που καθιστά τα εξαρτήματα άχρηστα με 1.000 μέρη ανά ώρα.
Αυτό το artiΗ cle εστιάζει στις βασικές τεχνικές πτυχές του σχεδιασμού και της κατασκευής καλουπιών συσκευασίας λεπτού τοιχώματος υψηλής απόδοσης. Είτε διαμορφώνετε δοχεία, καπάκια ή φλιτζάνια λεπτού τοιχώματος, η κατανόηση αυτών των αρχών θα σας βοηθήσειεπιτυγχάνετε ταχύτερους κύκλους, καλύτερη ποιότητα εξαρτημάτων και μεγαλύτερη διάρκεια ζωής στο καλούπι.
Η χύτευση λεπτού τοιχώματος υποβάλλει τα καλούπια σε ακραίες συνθήκες: πολύ υψηλές πιέσεις ψεκασμού (έως 2.000 bar), γρήγοροι κύκλοι θέρμανσης και ψύξης και ροή τήξης υψηλής ταχύτητας.
Προτεινόμενοι χάλυβες καλουπιού:
|
Steel Grade |
Σκληρότητα |
Βασικές Ιδιότητες |
Τυπική Εφαρμογή |
|
H13 / 1,2344 / SKD61 |
48–52 HRC |
Υψηλή σκληρότητα, gαντοχή στη θερμική κόπωση |
Πλάκες πυρήνα και κοιλότητας, γενικά καλούπια λεπτού τοιχώματος |
|
Ανοξείδωτο 1,2316 / S136 |
48–52 HRC |
Αντοχή στη διάβρωση για εφαρμογές επαφής με τρόφιμα |
Συσκευασία για όξινα ή υγρά προϊόντα |
|
DC53 |
58–62 HRC |
Ανώτερη αντοχή στη φθορά για υλικά υψηλής πλήρωσης |
Καλούπια υψηλής σπηλαίωσης που επεξεργάζονται PP με πληρωτικά >30%. |
Βασική παρατήρηση: Για εξαιρετικά υψηλή σπηλαίωση (π.χ. 64 ή 96 κοιλότητες), η ίδια η βάση του καλουπιού πρέπει να είναι κατασκευασμένη από χάλυβα υψηλής αντοχής (π.χ. προ-σκληρυμένο P20 ή 1,2738) για να αντέχει στην πίεση έγχυσης χωρίς εκτροπή της πλάκας.
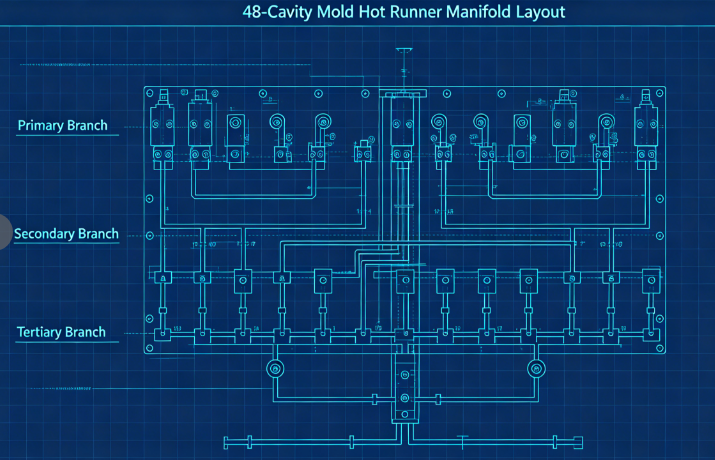
Το hot runner είναι η καρδιά κάθε καλουπιού συσκευασίας με λεπτό τοίχωμα. Πρέπει να παρέχει τήγμα σε κάθε κοιλότητα ταυτόχρονα με τέλεια ισορροπία, ελάχιστη πτώση πίεσης και ακριβή έλεγχο θερμοκρασίας.
Κρίσιμα στοιχεία σχεδίασης:
α) Κανάλια ισορροπημένης ροής: Για καλούπια πολλαπλών κοιλοτήτων (συνήθως 32, 48, 64 ή 96 κοιλότητες), η φυσική εξισορρόπηση είναι απαραίτητη. Αυτό σημαίνει ότι κάθε κοιλότητα έχει ακριβώς το ίδιο μήκος ροής. Μια τυπική διάταξη χρησιμοποιεί μια κύρια πολλαπλή, δευτερεύουσες πολλαπλές και τριτογενείς κλάδους, όλα επεξεργασμένα σε ίδιες διαστάσεις.
β) Τύπος και θέση πύλης: Για δοχεία λεπτού τοιχώματος, οι πιο συνηθισμένοι τύποι πύλης είναι: Πύλες ακμών (για εξαρτήματα με ευθύ πλευρικό τοίχωμα) Πύλες βαλβίδων (για διαφράγματα ή απευθείας πύλη στο κάτω μέρος) Πύλες υποβρυχίων (για καθαρό τμήμα χωρίς υπολείμματα πύλης) Η πύλη πρέπει να έχει το σωστό μέγεθος - πολύ μικρές αιτίες υποβάθμισης και διάτμηση. πολύ μεγάλο και τα απομεινάρια της πύλης γίνονται απαράδεκτα. Οι τυπικές διαστάσεις πύλης για κύπελλα λεπτού τοιχώματος κυμαίνονται από 0,8 mm έως 1,5 mm σε διάμετρο.
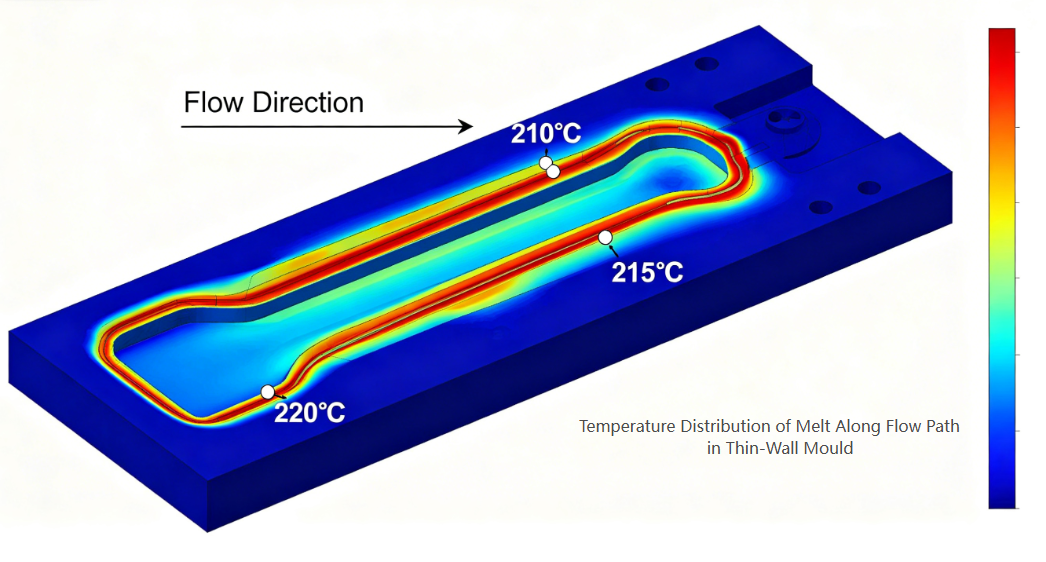
γ) Θερμική ισορροπία: Κάθε ακροφύσιο πρέπει να έχει ανεξάρτητο έλεγχο θερμοκρασίας. Τα κανάλια πολλαπλής πρέπει να θερμαίνονται ομοιόμορφα (χρησιμοποιώντας θερμαντήρες διπλής ζώνης ή τριών ζωνών) για να αποφευχθούν θερμά σημεία ή κρύοι γυμνοσάλιαγκες.
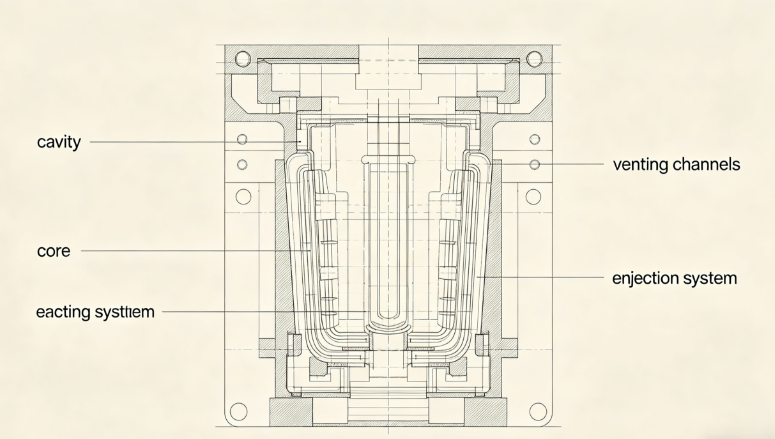
Τα τμήματα λεπτού τοιχώματος απαιτούν εξαιρετικά ακριβείς διαστάσεις κοιλότητας και πυρήνα για να επιτευχθεί σταθερό πάχος τοιχώματος.
Βασικές εκτιμήσεις:
α) Κατανομή πάχους τοιχώματος: Διατηρήστε ομοιόμορφο πάχος τοιχώματος εντός ±0,02 mm. Οι διακυμάνσεις πάχους δημιουργούν διαφορική ψύξη και παραμόρφωση. Χρησιμοποιήστε ανάλυση ροής καλουπιού για να βελτιστοποιήσετε το σχέδιο πριν κόψετε χάλυβα.
β) Εξαερισμός: Η χύτευση λεπτού τοιχώματος χρησιμοποιεί έγχυση υψηλής ταχύτητας (συχνά 200–500 mm/s). Ο αέρας που έχει παγιδευτεί στην κοιλότητα πρέπει να διαφύγει αμέσως. Συνιστώμενα βάθη εξαερισμού: 0,02–0,03 mm για PP0,01–0,02 mm για PS ή PET
Οι αεραγωγοί πρέπει να τοποθετούνται στο τελευταίο σημείο για πλήρωση, κατά μήκος της γραμμής διαχωρισμού, και γύρω από τους πείρους του εκτοξευτήρα. γ) Γωνίες βύθισης: Για τμήματα με λεπτό τοίχωμα, συνιστάται ελάχιστο βύθισμα 1° ανά πλευρά (1,5–2° για βαθύτερα δοχεία). Το ανεπαρκές βύθισμα οδηγεί σε γρατσουνιές, κλείδωμα κενού και προβλήματα εκτίναξης.
δ) Φινίρισμα επιφάνειας: Οι επιφάνειες κοιλότητας για καθαρά ή γυαλιστερά μέρη απαιτούν φινίρισμα SPI A-1 (καθρέφτης). Για αδιαφανή δοχεία γαλακτοκομικών, αρκεί το SPI B-1 (600 grit).
Η ψύξη κυριαρχεί στον χρόνο κύκλου στη χύτευση λεπτού τοιχώματος - συνήθως αντιπροσωπεύει το 60-80% του συνολικού κύκλου. Η αποτελεσματική ψύξη είναι το κλειδί για την υψηλή παραγωγικότητα.
Αρχές σχεδίασης:
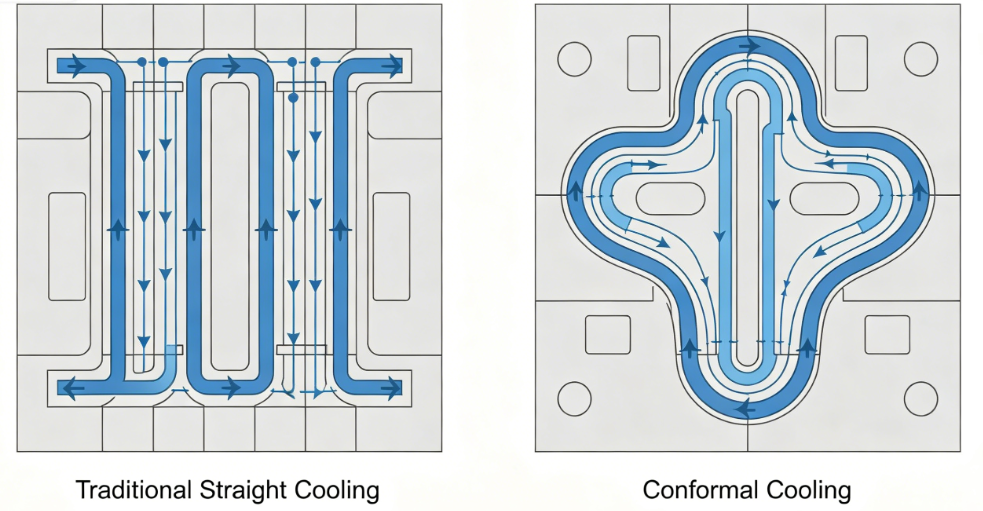
α) Σύμμορφη ψύξη: Τα παραδοσιακά κανάλια ψύξης με ευθεία διάτρηση είναι συχνά πολύ μακριά από την επιφάνεια της κοιλότητας. Τα ομοιόμορφα κανάλια ψύξης—ακολουθώντας το περίγραμμα του εξαρτήματος—μπορούν να μειώσουν τον χρόνο ψύξης κατά 30–50%. Συνήθως δημιουργούνται χρησιμοποιώντας τρισδιάστατη εκτύπωση ή κατεργασία CNC ενθέτων με καμπύλα κανάλια.
β) Παράμετροι καναλιού ψύξης:
γ) Ψύξη υψηλής απόδοσης: Χρησιμοποιήστε φυσαλίδες ή διαφράγματα στον πυρήνα όπου ο χώρος είναι περιορισμένος. Για ψηλούς πυρήνες, τοποθετήστε σπειροειδή ψυκτικά ένθετα ή σωλήνες θερμότητας.
δ) Διαχωρισμός κυκλώματος ψύξης: Ανεξάρτητα κυκλώματα για πλάκες κοιλότητας και πυρήνα επιτρέπουν διαφορετικούς ρυθμούς ροής και θερμοκρασίες για τη βελτιστοποίηση της απελευθέρωσης εξαρτήματος και την ελαχιστοποίηση της παραμόρφωσης.
Τα τμήματα λεπτού τοιχώματος είναι χαμηλής ακαμψίας και μπορούν εύκολα να παραμορφωθούν κατά την εκτίναξη. Το σύστημα εκτίναξης πρέπει να είναι απαλό αλλά αξιόπιστο.
Προτάσεις σχεδιασμού:
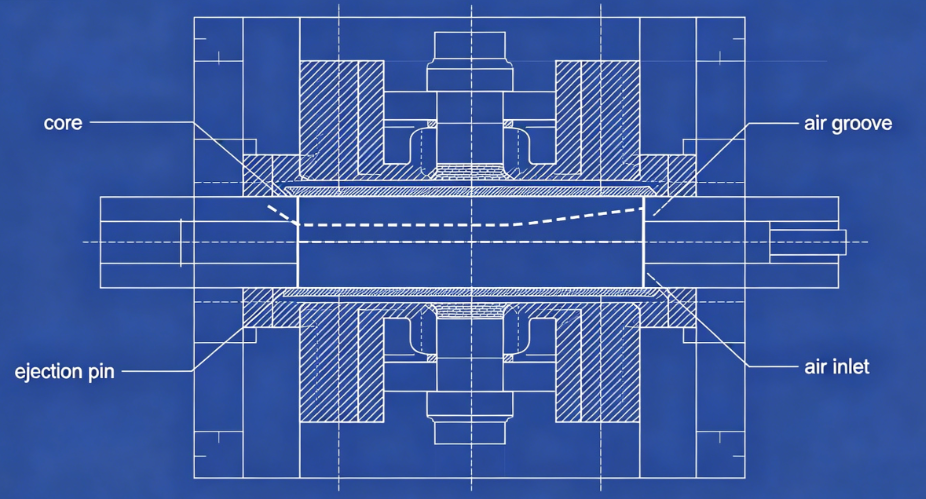
α) Εκτόξευση αέρα: Για πολλά δοχεία λεπτού τοιχώματος (ειδικά κύπελλα), η εκτόξευση με τη βοήθεια αέρα είναι ιδανική. Συμπιεσμένος αέρας (2–4 bar) εισάγεται μεταξύ του πυρήνα και του εξαρτήματος μέσω μικρο-αυλακώσεων ή πορωδών ενθέτων, επιπλέοντας το τμήμα από τον πυρήνα.
β) Πλάκα απογύμνωσης: Για εξαρτήματα με υποτομές ή βαθιά πλευρικά τοιχώματα, μια μηχανική πλάκα απογυμνωτή παρέχει ομοιόμορφη δύναμη εκτόξευσης σε ολόκληρη την περίμετρο του εξαρτήματος.
γ) Πείροι εξαγωγής: Όταν οι ακίδες είναι αναπόφευκτες, χρησιμοποιήστε πολλές ακίδες μικρής διαμέτρου (2–3 mm) τοποθετημένες σε νευρώσεις ή κρυφές επιφάνειες. Αποφύγετε τις μεγάλες καρφίτσες που αφήνουν ορατά σημάδια.
δ) Χρονισμός: Η ακολουθία εκτίναξης πρέπει να ξεκινά μόνο αφού το εξάρτημα έχει κρυώσει επαρκώς για να αποφευχθεί η παραμόρφωση. Χρησιμοποιήστε μια μικρή καθυστέρηση μετά το άνοιγμα του καλουπιού.
Ακόμη και το καλύτερο καλούπι δεν μπορεί να παράγει καλά εξαρτήματα χωρίς τις κατάλληλες ρυθμίσεις διαδικασίας. Βασικές παράμετροι για χύτευση λεπτού τοιχώματος:
|
Παράμετρος |
Τυπικό εύρος |
Σημειώσεις |
|
Ταχύτητα έγχυσης |
200–500 mm/s |
Η υψηλή ταχύτητα γεμίζει λεπτά τμήματα πριν από την κατάψυξη |
|
Πίεση έγχυσης |
1.200–2.000 bar |
Απαιτείται για να ξεπεραστεί η αντίσταση ροής |
|
Θερμοκρασία τήξης |
190–240°C (PP), 230–280°C (PS) |
Βελτιστοποίηση για ιξώδες |
|
Θερμοκρασία καλουπιού |
10–25°C (κρύος δρομέας) ή 30–60°C (θερμός δρομέας) |
Ισορροπημένη ψύξη |
|
Αντίθλιψη |
5–15 bar |
Για συνοχή πλαστικοποίησης |
|
Ελάττωμα |
Αιτία που σχετίζεται με τη μούχλα |
Διάλυμα |
|
Σύντομες βολές |
Ανεπαρκής εξαερισμός ή μικρού μεγέθους πύλες |
Προσθήκη αεραγωγών στα τελικά σημεία ροής. μεγεθύνετε τις πύλες |
|
Warpage |
Ανομοιόμορφη ψύξη ή μη ισορροπημένη πλήρωση |
Βελτίωση της ομοιομορφίας ψύξης. δρομείς ισορροπίας |
|
Σημάδια από νεροχύτη |
Κακή θέση πύλης ή ανεπαρκής συσκευασία |
Μετακινήστε την πύλη σε παχύ τμήμα. προσθέστε χρόνο συσκευασίας |
|
Τα απομεινάρια της πύλης είναι πολύ ψηλά |
Ακατάλληλη σχεδίαση πύλης |
Εναλλαγή σε πύλη βαλβίδας ή πύλη υποβρυχίου |
|
Κολλώντας στον πυρήνα |
Ανεπαρκές ρεύμα ή αστοχία εκτόξευσης αέρα |
Αύξηση του βυθίσματος. αυλάκια καθαρού αέρα |
|
Σημάδια εγκαυμάτων |
Ανεπαρκής εξαερισμός |
Βαθύνετε τους αεραγωγούς εντός των ορίων υλικού |
ντοhallenge: Ένας πελάτης ζήτησε ένα καλούπι 48 κοιλοτήτων για φλιτζάνια γιαουρτιού 150 ml (PP, πάχος τοιχώματος 0,45 mm, κύκλος 4 δευτερολέπτων, ετήσιααπαιτούν 20 εκατομμύρια εξαρτήματα).
Ενέργειες που έγιναν:
Αποτελέσματα:
Η τεχνολογία καλουπιών συσκευασίας λεπτού τοιχώματος αντιπροσωπεύει την κορυφή της μηχανικής καλουπιών έγχυσης. Οι απαιτήσεις της υψηλής σπηλαίωσης, των υποδευτέρων κύκλων και της παραγωγής μηδενικών ελαττωμάτων ωθούν κάθε πτυχή του σχεδιασμού του καλουπιού στα όριά της. Τα επιτυχημένα καλούπια λεπτού τοιχώματος απαιτούν:
Ακρίβεια στην κατεργασία κοιλότητας/πυρήνα (±0,01mm)
Bευθυγράμμιση στα κανάλια ροής θερμού δρομέα
Αποδοτικότητα σε σύμμορφη ψύξη
Αξιοπιστία στα συστήματα εκτίναξης
Κατανόηση της συμπεριφοράς του υλικού και της δυναμικής της διαδικασίας
Fή κατασκευαστές καλουπιών που είναι πρόθυμοι να επενδύσουν σε προηγμένα εργαλεία σχεδιασμού και κατασκευή ακριβείας, ο τομέας συσκευασίας λεπτού τοιχώματος προσφέρει τεράστιες ευκαιρίες—τόσο όσον αφορά την τεχνική πρόκληση όσο και την επιχειρηματική ανάπτυξη.
Τηλέφωνο: +86-18957424655
Κινητό: +86-18957424655
ΗΛΕΚΤΡΟΝΙΚΗ ΔΙΕΥΘΥΝΣΗ: sale@taizhoumold.com
Διεύθυνση:No.18 Shangxian Road, Beicheng Industrial Zone, Huangyan District City Taizhou, επαρχία Zhejiang, Κίνα
Πνευματικά δικαιώματα © 2025 Taizhou Huangyan K-Show Plastic Mold Co., Ltd. Με την επιφύλαξη παντός δικαιώματος.